製造業では、労働力不足や生産性向上への対応に加え、変化する市場ニーズへの柔軟な対応が求められています。こうした課題を解決する手段として、IoT、AI、ロボット、データ分析などのデジタル技術を活用し、工場全体の高度化を目指す「スマートファクトリー」が注目されています。
実際に、国内外の製造現場では、設備の稼働状況の可視化、AIによる品質検査、予知保全、生産計画の最適化など、さまざまなスマートファクトリー事例が生まれています。一方で、技術を導入するだけでは期待した効果を得られず、初期投資やROIの算出、人材不足、データのサイロ化、セキュリティなどが導入時の課題となるケースもあります。
本記事では、代表的なスマートファクトリー事例を紹介するとともに、各事例から読み取れる導入効果や共通する成功要因を解説します。さらに、スマートファクトリー化を進める際に直面しやすい課題と、成功につなげるための具体的なポイントについても整理します。
スマートファクトリー:日本の製造業における必要性
日本の製造業は、労働力不足や技能継承、データ活用、既存システムの複雑化など、複数の構造的な課題に直面しています。こうした課題が複雑化する中、限られた人材で生産性や品質を維持・向上するための手段として、スマートファクトリー化の重要性が高まっています。ここでは、日本の製造業が抱える主な課題をデータとともに整理します。
日本の製造業を取り巻く構造的課題
労働力不足・人材確保
2026年版ものづくり白書によると、製造業の就業者数は減少傾向にあり、2025年には1,033万人となりました。また、中小企業の製造業では、2025年の従業員数過不足DIがマイナス17.9となるなど、人手不足が続いています。限られた人員で生産活動を維持するためには、省人化や自動化だけでなく、設備や生産データを活用して現場の生産性を高める取り組みが求められています。
技能継承・熟練者のノウハウの形式知化
人材不足は、技能継承にも影響しています。製造業では、人材育成上の問題として「指導する人材が不足している」と回答した事業所が62.8%に上ります。また、ベテランの知識や経験を形式知化することについては、68.6%が「難しい」と回答しています。
熟練者の経験や判断を個人の中だけに留めず、データやデジタル技術を活用して共有・継承できる仕組みを整えることが重要になっています。
データ活用・連携の遅れ
製造現場ではデータの取得自体は進んでいる一方、データを活用して成果につなげる段階には課題が残っています。2026年版ものづくり白書に関連する調査では、製造現場のデータ活用は「取得」66%、「活用」51.4%、「効果あり」43.9%と、段階が進むにつれて割合が低下しています。また、データ連携・統合にAIを活用していない事業者は71.8%に上ります。
今後は、設備・工程・部門ごとに蓄積されたデータをつなぎ、分析やAI活用まで発展させることが重要です。
レガシー環境と既存システムの複雑化
さらに、既存システムの複雑化・ブラックボックス化も、製造業におけるデータ活用を妨げる要因です。経済産業省は、事業部門ごとに構築された既存システムや過剰なカスタマイズによって、全社横断的なデータ活用が難しくなる状況を指摘しています。スマートファクトリー化を進める際には、新しいIoTやAIを導入するだけでなく、既存設備・システムとの接続やデータ連携を含めたデジタル基盤の整備が欠かせません。
これらの課題は、それぞれ独立したものではありません。人手不足が進めば、熟練者の技能やノウハウを次世代へ継承することも難しくなります。また、現場にデータが蓄積されていても、システムや部門をまたいで連携できなければ、生産性向上や品質改善につなげることは容易ではありません。
こうした複合的な課題に対応するための重要なアプローチの一つが、スマートファクトリー化です。IoTやAI、データ分析、ロボットなどを活用して、人・設備・データをつなぎ、現場の可視化から分析、予測、最適化へと発展させることで、限られた人材でも安定した生産活動を支えることが期待されています。
スマートファクトリーの段階レベル
スマートファクトリー化は、最新のIoTやAIを一度に導入して完成させるものではありません。経済産業省の「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン」では、工場のスマート化を、データの収集・蓄積から分析・予測、制御・最適化、さらに複数の工場や事業者が連携した自律制御へと段階的に高度化していくものとして整理しています。
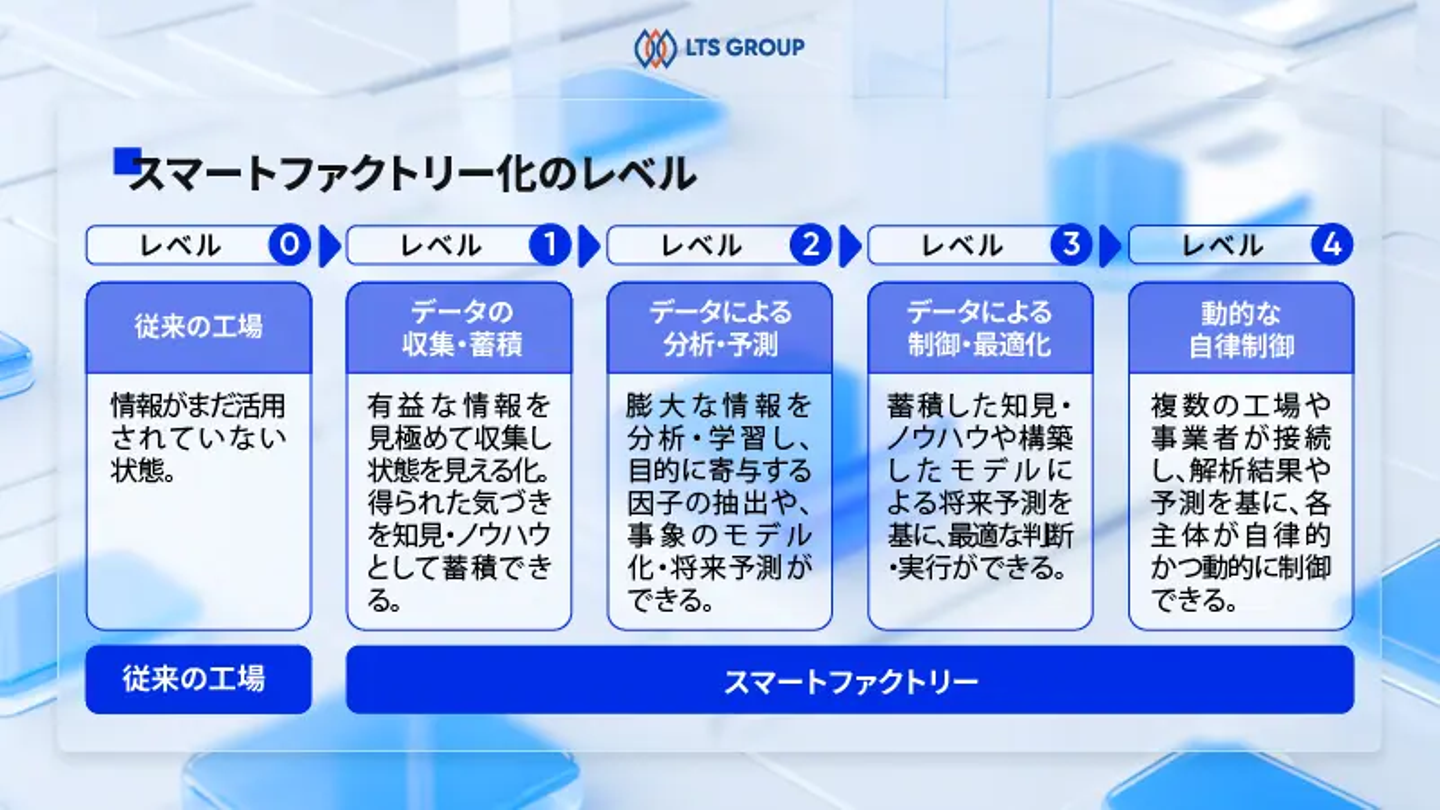
この段階モデルから分かるのは、スマートファクトリー化は一度に実現するものではなく、データ活用の成熟度を段階的に高めていく取り組みであるということです。まず現場や設備のデータを収集・蓄積し、それを分析・予測へ発展させ、最終的にはデータに基づく制御や自律的な最適化を目指します。
また、レベルが上がるにつれて、単一の設備や工程だけでなく、工場全体、さらには複数の工場や事業者間へとデータ連携の範囲が広がります。そのため、スマートファクトリーでは、AIやロボットなどの個別技術だけでなく、データを継続的に収集・連携・活用できる基盤を整えることが重要になります。
スマートファクトリーの活用目的と業界別導入事例
スマートファクトリー化の取り組みは、工場が抱える課題や生産体制によって異なります。生産性や品質の向上、現場の省人化、技能継承、安全性の確保など、企業ごとに異なる目的に応じてデジタル技術を活用することが重要です。
ここでは、まずスマートファクトリー化によって実現できる主な目的と具体的な活用方法を整理し、その後、実際に取り組みを進めている企業の事例を業界別に紹介します。
スマートファクトリーで実現できる主な目的
スマートファクトリーでは、「何のためにデジタル技術を導入するのか」を明確にすることが重要です。代表的な目的として、以下が挙げられます。
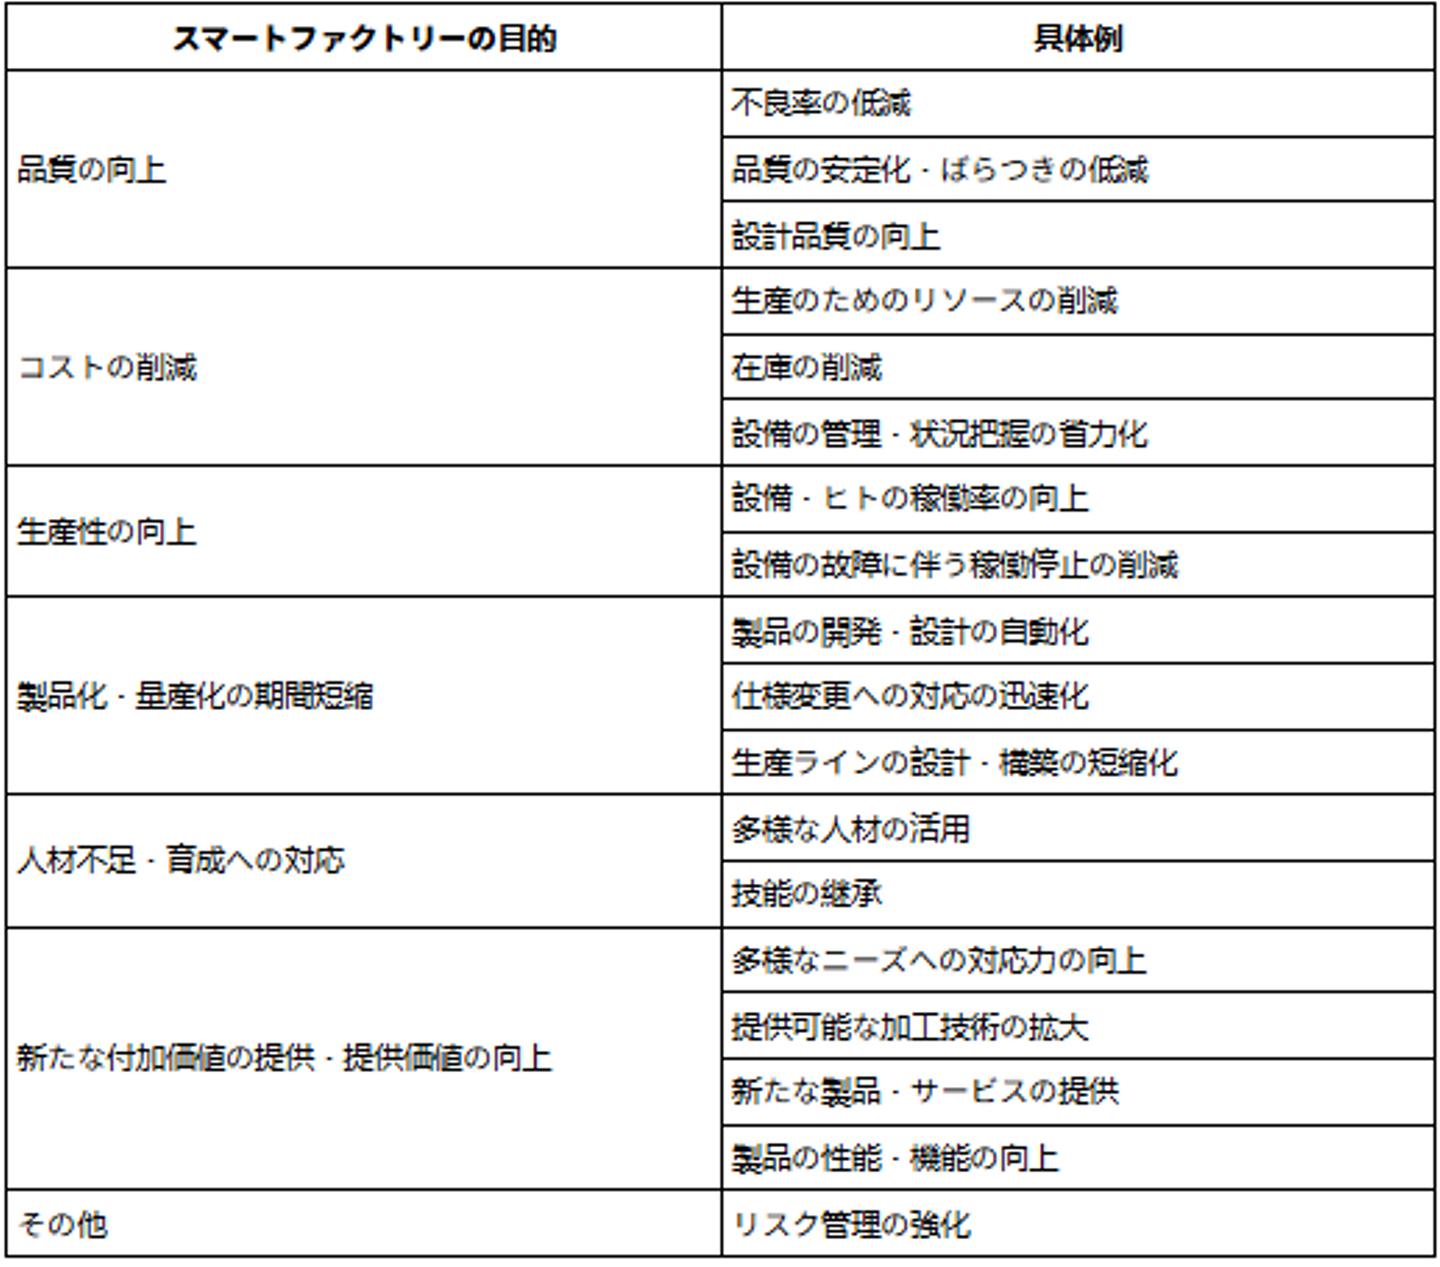
出典:工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン
これらの目的はそれぞれ独立したものではなく、一つの取り組みが複数の課題解決につながる場合もあります。例えば、設備データの活用は生産性の向上だけでなく、異常の早期発見や予知保全にも活用できます。また、熟練者の作業をデータ化することは、技能継承と同時に作業品質の標準化にもつながります。
つまり、スマートファクトリー化では、個別の技術を導入すること自体を目的とするのではなく、自社の経営・現場課題に合わせて、複数の技術やデータを組み合わせて活用することが重要です。
では、実際の企業では、どのような課題に対してスマートファクトリーの取り組みが行われているのでしょうか。ここからは、業界別に具体的な事例を見ていきます。
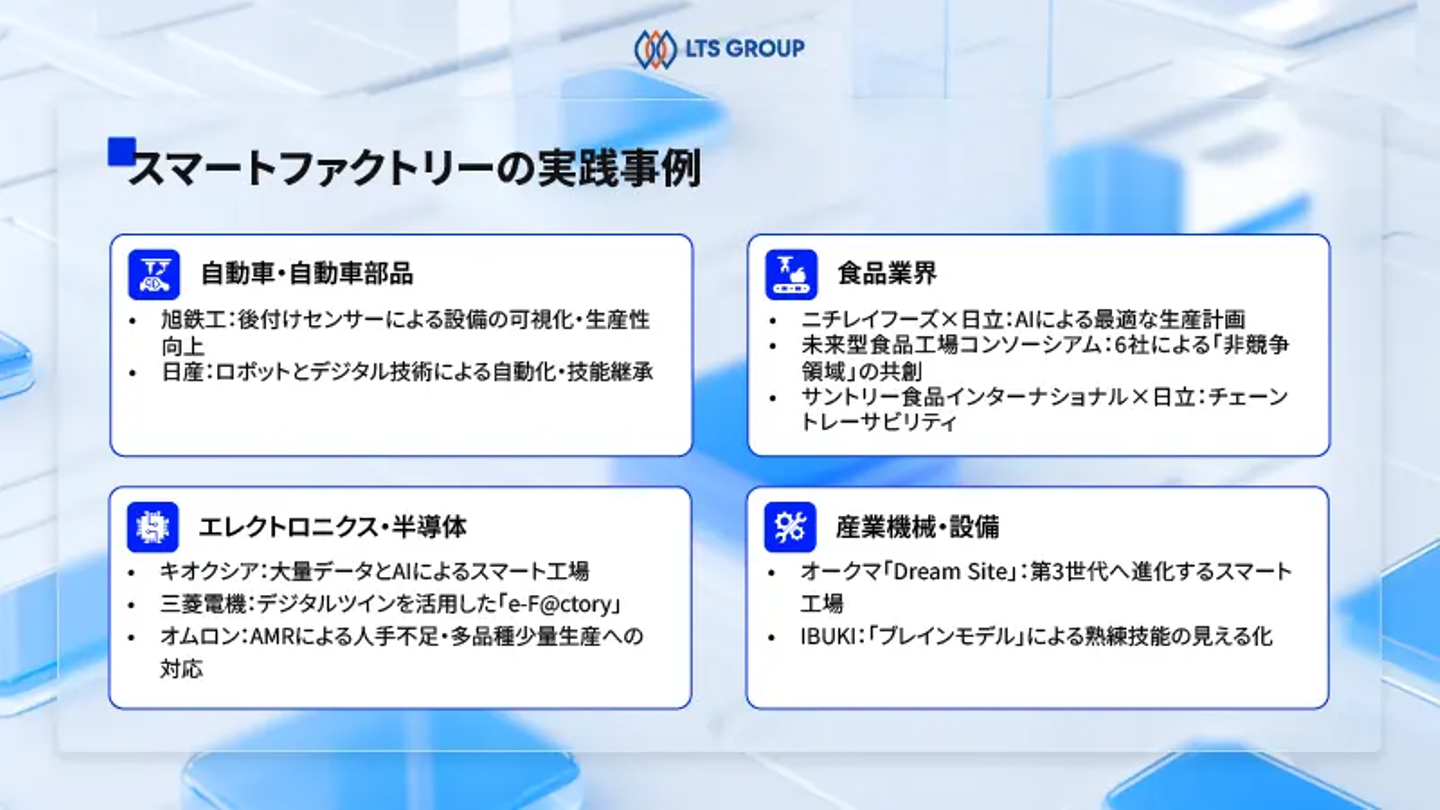
自動車・自動車部品
自動車・自動車部品業界では、品質や安全性の高度化に加え、人手不足や熟練技能の継承、生産性向上などへの対応が求められています。こうした課題に対して、AIによる品質管理、IoTによる設備の可視化、ロボットによる自動化など、さまざまなスマートファクトリーの取り組みが進められています。
旭鉄工:後付けセンサーによる設備の可視化と生産性向上
自動車部品メーカーの旭鉄工は、既存設備に安価なセンサーを後付けし、IoTによって設備の稼働時間や停止時間、サイクルタイム、生産個数などを可視化する仕組みを構築しました。収集したデータをもとに改善活動を進めることで、生産ラインの問題を把握しやすくし、現場主導のカイゼンにつなげています。経済産業省も、同社の取り組みを中小製造業における簡易なIoT活用による生産性向上のモデル事例として紹介しています。(出典:IPA)
日産:ロボットとデジタル技術による自動化・技能継承
日産は栃木工場で「ニッサン インテリジェント ファクトリー」を導入し、電動化・知能化した次世代車の生産に対応しています。生産ラインでは、自動組付けロボットや画像認識技術などを活用する一方、熟練者が培った技能を数値化してロボットに伝承する仕組みも導入。人には難しい作業をロボットが支援しながら、人とロボットが共生する生産環境を実現しています。(出典:日産自動車)
食品業界
ニチレイフーズ×日立:AIが「16兆通り」から最適な生産計画を導く
ニチレイフーズは日立製作所と協創し、AIによる生産・要員計画の自動立案システムを開発しました。1つの工場で最大16兆通りの組み合わせがある中から、これまで熟練者の経験と勘に頼っていた日別の生産計画・シフトスケジュールを、AIが機械学習と数理最適化技術で自動立案します。2018年から1年間の実証を経て、立案時間を従来の10分の1に短縮。熟練者でなくても計画作成が可能になり、技能継承と働き方改革の両面に貢献しています。(出典:ニチレイフーズ公式、日立ニュースリリース)
未来型食品工場コンソーシアム:競合6社が「非競争領域」で共創
2024年7月、カゴメ、キユーピー、永谷園、ニチレイフーズ、日清製粉グループ本社の食品大手5社と、ロボット開発企業TechMagicが「未来型食品工場コンソーシアム」を結成しました。人手不足や原価高騰という業界共通の課題に対し、通常は競合関係にある企業同士が「非競争領域」で協力するのが特徴です。2025年1月には第一弾として、原料の荷受け・秤量・投入をロボットで自動化するプロジェクトを始動。人手依存度が最も高い工程を共同開発することで、コストを分散しながら業界全体の課題解決を目指しています。(出典:カゴメ公式プレスリリース、日本経済新聞)
サントリー食品インターナショナル:日立と築くチェーントレーサビリティ
サントリー食品インターナショナルは日立製作所と協創し、原材料の入荷から製造、物流、倉庫保管までの情報を一元管理する「チェーントレーサビリティシステム」を開発。2024年1月、国内の清涼飲料工場・倉庫(委託先を含め工場約60拠点、倉庫約300拠点)すべてで一斉に運用を開始しました。
このシステムは、日立のIoT基盤「Hitachi Digital Solution for Manufacturing」にデータを集約し、「IoTコンパス」が提供するデジタルツイン機能とトレース検索技術によって、原材料ロットから疑義商品を特定する「トレースフォワード」、逆に商品ロットから疑義原材料を特定する「トレースバック」の両方が可能になっています。これにより、異常のある原材料を使った製品の出荷を未然に防いだり、問題発生時の影響範囲を迅速かつ正確に把握したりできる体制を実現しました。今後はサプライヤーや卸売、小売店まで追跡範囲を広げる計画です。(出典:日立ニュースリリース)
エレクトロニクス・半導体
キオクシア(四日市工場):1日30億件のデータとディープラーニングで支える巨大スマート工場
キオクシアの四日市工場は、フラッシュメモリ製造における世界最大級のスマートファクトリーです。数千台の製造・検査装置から1日あたり30億件ものセンシング・検査データが生成され、これらをビッグデータ基盤に集約してAI・機械学習で分析しています。特にディープラーニングによる画像分類では、検査装置が検出する1日数十万枚もの欠陥画像を自動で分類し、人の目では対応しきれない規模の異常検知を実現。さらにデジタルツイン技術も活用し、センシングデータだけでなく人の作業記録や判断結果まで仮想空間上に再現して、分析・最適化を行っています。(出典:KIOXIA公式サイト「Smart Factory」)
三菱電機(名古屋製作所):デジタルツインで生まれた「e-F@ctory」の今
三菱電機の名古屋製作所は、IoTデータを前工程にフィードバックして工場全体をデジタルツイン化する「e-F@ctory」構想が生まれた現場です。現在は3Dシミュレーター「MELSOFT Gemini」とロジックシミュレーター「MELSOFT Mirror」を組み合わせ、新しい生産ラインを仮想空間上で事前検証してから実機を立ち上げる体制を構築。2025年11月の展示会「IIFES 2025」では、AI外観検査やSCADAソフトによるリアルタイム可視化とあわせた次世代スマートファクトリーの姿を披露しました。実際にトヨタ自動車東日本は、安全・品質・生産性を追求した最適工程の検討にこのデジタルツインを活用しており、包装機械メーカーの静甲株式会社も実機なしでの早期問題発見に役立てています。(出典:MELSOFT Gemini導入事例|三菱電機FA、データとAIが拓く新時代のモノづくり|MONOist)
オムロン(草津工場・綾部工場):AMRが「人手不足」と「多品種少量生産」を同時に解決
オムロンは自社の草津工場・綾部工場において、自律走行搬送ロボット(AMR)を活用し、搬送作業の大半を自動化しています。AMRは導入ルートを一度走行してスキャンするだけで工場内の地図を自動作成するため、ガイドラインやレール設置が不要で、既存の設備レイアウトを変えずに導入可能です。これにより、AGVでは難しかった小ロット・多頻度の細かな搬送にも対応でき、搬送リードタイムの短縮と作業者の身体的・精神的負担の軽減を同時に実現しています。(出典:AGVとAMRの違い|オムロン制御機器公式)
産業機械・設備
オークマ(Dream Site):夢工場は今、第3世代へ
オークマは2013年、自社の部品加工・組立工場を丸ごとスマート化した実証工場「Dream Site 1」を稼働。2017年には日立製作所と協創し、工場全体の制御周期高速化や生産の見える化をさらに進めた「Dream Site 2」を、2019年には可児工場に最新のスマートマシンを投入した「Dream Site 3」を稼働させています。自社製の知能化工作機械「Smart Machines」を軸に、IoTとロボット・無人搬送装置を高度に組み合わせることで、小ロット生産でも量産レベルの生産性を維持する「マスカスタマイゼーション」を実現しています。(出典:Dream Site|オークマ公式)
IBUKI:「ブレインモデル」が熟練職人の頭の中を見える化する
山形の金型メーカーIBUKIは、O2グループのLIGHTzが開発したAIソリューション「ORGENIUS」を導入し、ベテラン技術者の思考プロセスをネットワーク図として可視化した「ブレインモデル」を構築しました。職人への丁寧なヒアリングを通じて、どのような事象がどんな原因の組み合わせで起きるのか、判断に必要な情報は何かを図式化し、誰でも参照できる形にAI化。この取り組みにより、従来半日がかりだった見積もりのための実績情報収集を約30分に短縮しました。この功績が評価され、2018年には「ものづくり日本大賞」経済産業大臣賞を受賞しています。(出典:金型業界の風雲児「IBUKI」|パナソニック コネクト)
これまで見てきたように、スマートファクトリーは、生産性や品質の向上、省人化、技能継承、安全性の確保など、製造現場が抱えるさまざまな課題に応じて活用されています。特にAIやIoTの活用が進むことで、現場データの可視化・分析から、異常検知、予測、業務・生産プロセスの最適化まで、データを起点とした改善の幅が広がっています。
製造業におけるAIの具体的な活用方法や導入メリットについては、以下の記事でも詳しく解説しています。
関連記事:製造業におけるAI活用|活用例・メリット・導入のポイント
一方で、スマートファクトリー化を実現するためには、AIやIoTなどの個別技術を導入するだけでは十分ではありません。既存システムとの連携、データ基盤の整備、業務プロセスのデジタル化、現場で活用できるデータの収集・整備など、複数の領域を横断した取り組みが必要です。
LTS Groupは、こうしたスマートファクトリー化を支えるシステム開発、データ活用、AI・データソリューションを幅広く提供しています。次のセクションでは、これまでのスマートファクトリー事例で見られた「データの収集・可視化」「システム・データ連携」「AI活用・高度化」といった段階に沿って、LTS Groupの支援領域と具体的な導入事例を紹介します。
LTS Groupのスマートファクトリーソリューションと導入事例
現場の設備・センサーから、工場運営を支える業務システム、AI・データ活用まで、スマートファクトリー化には複数のレイヤーを横断したデジタル化が求められます。高精度な学習データ作成、AIソフトウェア開発、システム統合、厳格な品質保証・テスト、そしてスマートファクトリーソリューションなどの技術力を組み合わせ、製造現場の課題やデジタル化の段階に応じたソリューションを提供しています。
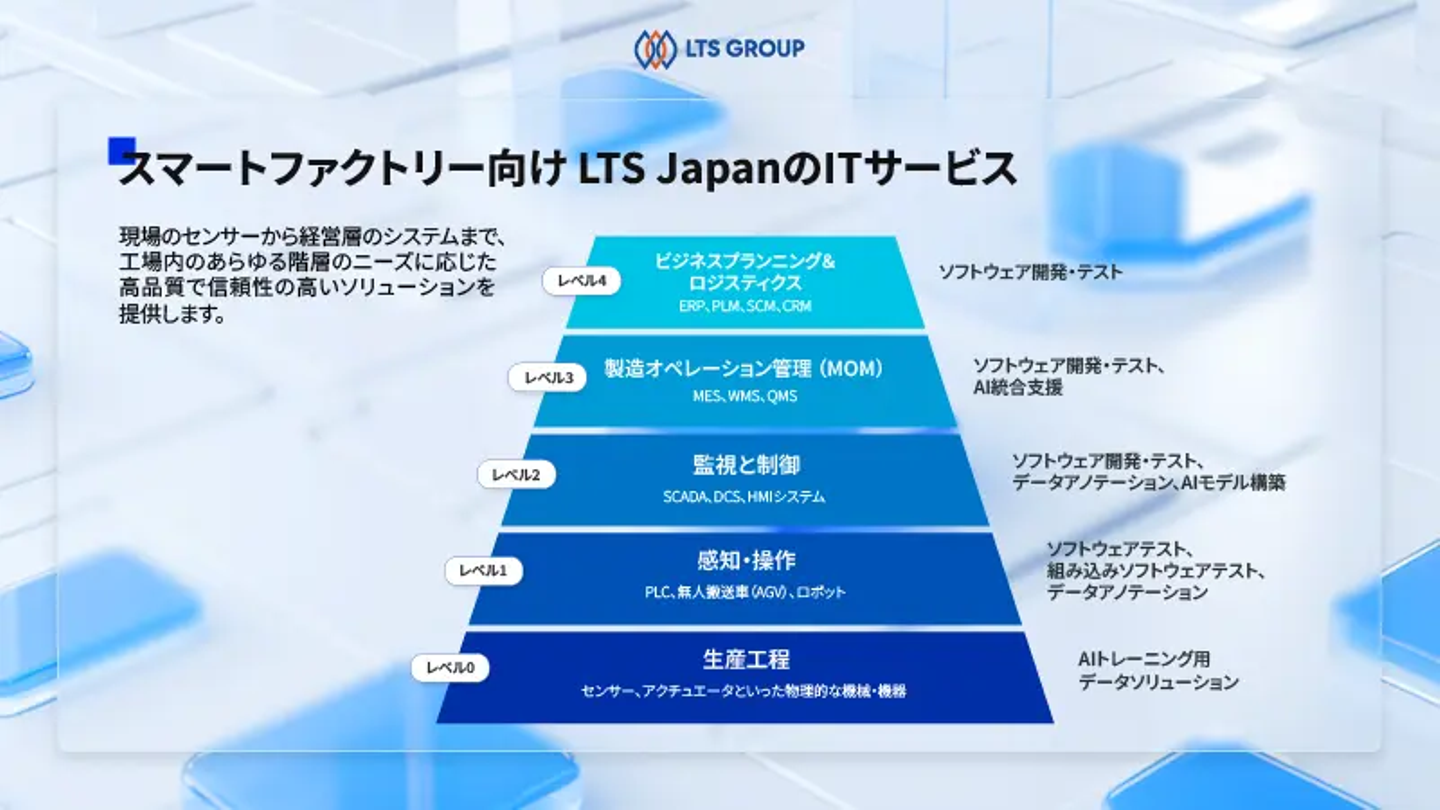
主なITサービス
- ソフトウェア開発・テスト:ERP・PLMなどの基幹システムから、MES・WMSなどの現場システムまで、製造・物流業務に合わせたカスタム開発と品質検証を支援します。
- AIソフトウェア開発・AI統合:AI外観検査、予知保全、設備・ロボットのデータ活用など、製造現場の課題に合わせたAI開発から既存システムへのAI統合まで支援します。
- AI開発・学習用データサービス:画像・動画・3D点群などのデータアノテーションから品質管理まで、高精度な学習データセットの構築を支援します。製造・自動車分野を含む多様なデータに対応しています。
LTS Group独自のスマートファクトリーツール
Vsmart:AI外観検査ソリューション
製造ラインのカメラ画像をAIでリアルタイムに解析し、傷・へこみ・部品配置ミスなどの欠陥を自動検知します。目視検査の負担や判定のばらつきを抑えながら、検査データを一元管理し、継続的な品質改善につなげます。
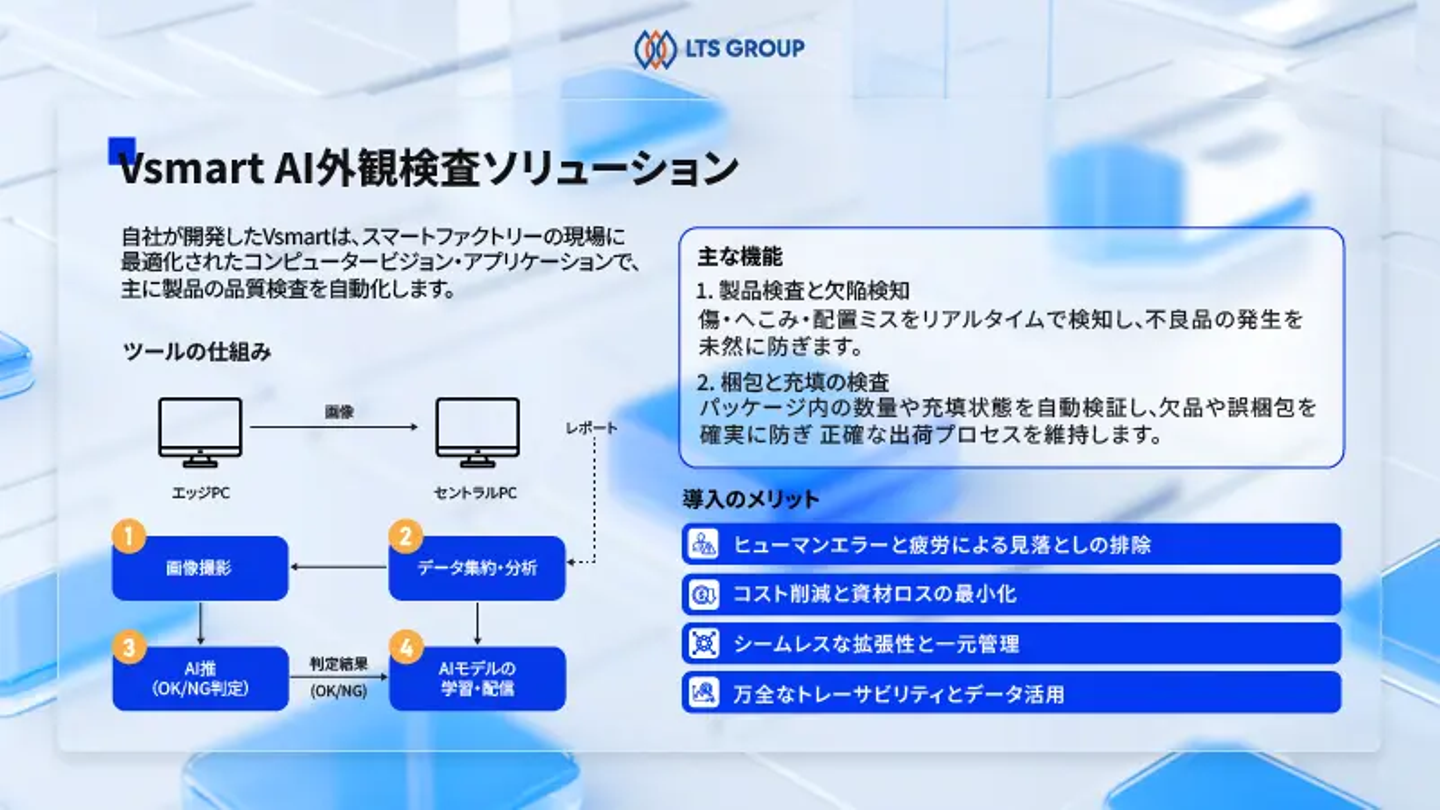
主な機能
- 製品検査と欠陥検知:スリ傷、へこみ、部品の配置ミスなどの欠陥を、従来の目視検査を遥かに凌ぐスピードと精度で検知します。また、材料や組立工程の異常を特定し、リアルタイムでフィードバックを行うことで、不良品の発生を未然に防ぎ、全体的な品質向上を実現します。
- 梱包と充填の検査:パッケージ内の数量が正しいかを自動検証し、誤梱包や欠品を確実に防ぐことで、正確な出荷プロセスを担保します。
SenCAD:ハードウェアチーム向けText-to-CAD
自然言語による指示からパラメトリックな3Dモデルを生成できるText-to-CADソリューションです。設計・試作工程のデジタル化を支援し、製品開発における設計変更や試作のサイクルを短縮します。
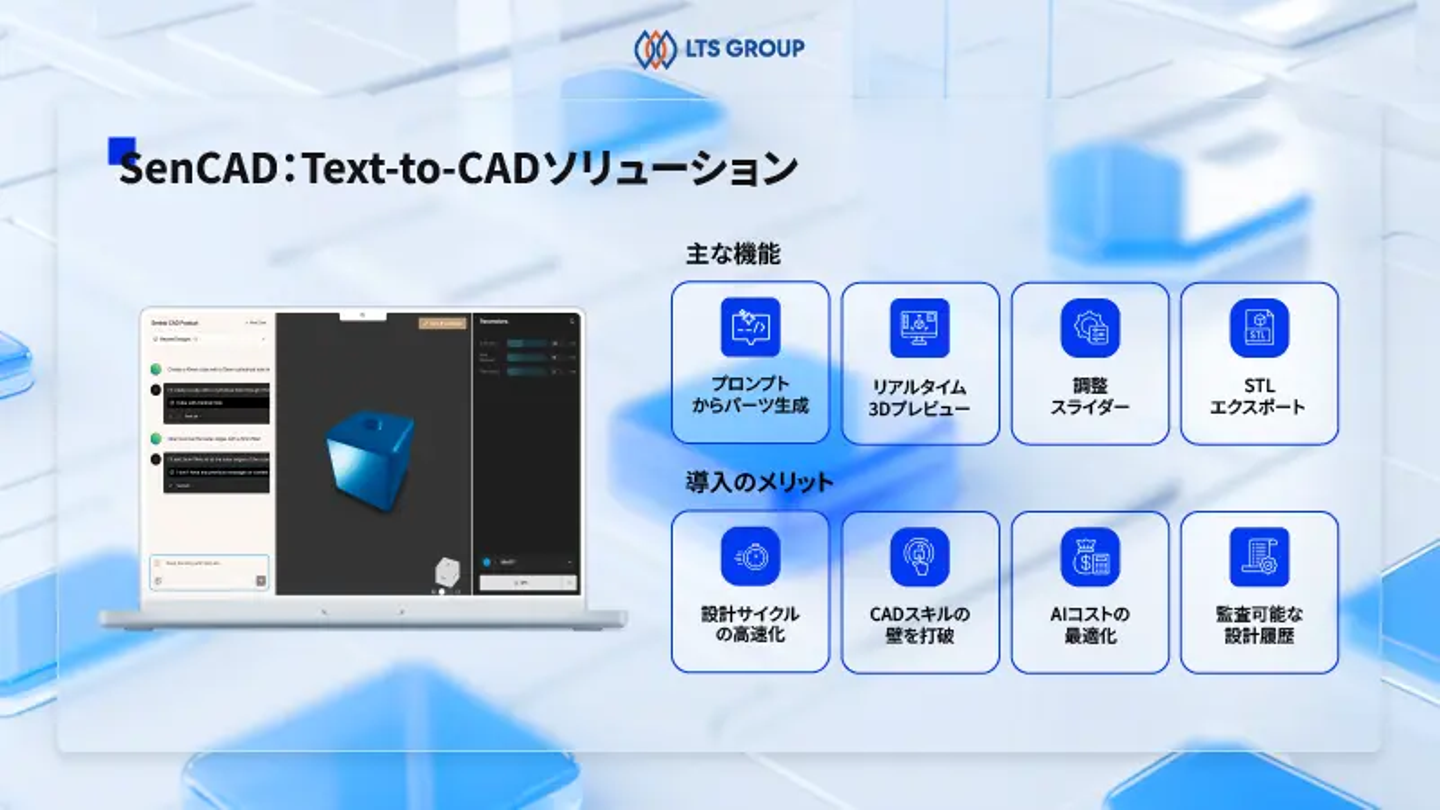
主な機能
- プロンプトからパーツ生成:自然言語による指示だけで3Dパーツを自動生成
- リアルタイム3Dプレビュー: 生成結果をブラウザ上で即座に確認
- 調整スライダー:寸法やパラメータを直感的な操作で微調整
- STLエクスポート:そのまま3Dプリンターで出力可能な形式で書き出し
LTS Groupのスマートファクトリー導入事例
LTS Groupでは、製造現場そのものの自動化だけでなく、基幹業務、物流、データ基盤、AI開発など、スマートファクトリーを支える周辺領域でもさまざまなプロジェクトを支援しています。
段ボール製造メーカー向け基幹業務システム開発
韓国の高品質段ボール包装ソリューションを提供する製造メーカーに対し、既存システムの評価・改善から、新システムの設計・開発・移行、既存設備との連携、運用・保守までを一貫して支援しました。
生産・在庫・配送にまたがる業務をシステム化し、データの分断を解消することで、業務効率化と迅速な意思決定を支援しています。
主な成果
- 資材ロス:15%削減
- 原材料コスト:15%削減
- ユーザー満足度:95%以上
日本の倉庫会社向けカスタマイズ物流システム
日本の倉庫管理・物流サービス企業に対し、独自の業務フローに合わせたカスタマイズ物流システムを開発しました。
在庫・請求・メニュー管理などの業務をデジタル化し、データの一元管理と可視化を実現。業務処理の効率化と現場スタッフの生産性向上につなげています。
主な成果
- 在庫処理スピードの向上
- 倉庫管理・請求業務の標準化
- データの一元管理・可視化
- 現場スタッフの操作・ナビゲーション業務を効率化
AR/VRを活用した動作・環境インタラクションのデータセット収集
ロボットのピッキングやプレース動作など、AIモデル開発に必要となる高精度な動作・環境データの収集プロジェクトを支援しました。AR/VR技術を活用し、複数国にまたがるデータ収集体制を構築するとともに、大規模かつ安定したデータ取得を実現しました。
主な実績
- プロジェクト参加ユーザー:563名以上
- 累計データ収集時間:7.5万時間以上
- 1日あたり約2,250時間のデータ収集
スマートファクトリー導入の課題
スマートファクトリーは、AIやIoTなどの技術を導入するだけで実現できるものではありません。投資対効果、人材、既存設備との接続、データ連携、セキュリティなど、技術以外にも複数の課題を乗り越える必要があります。
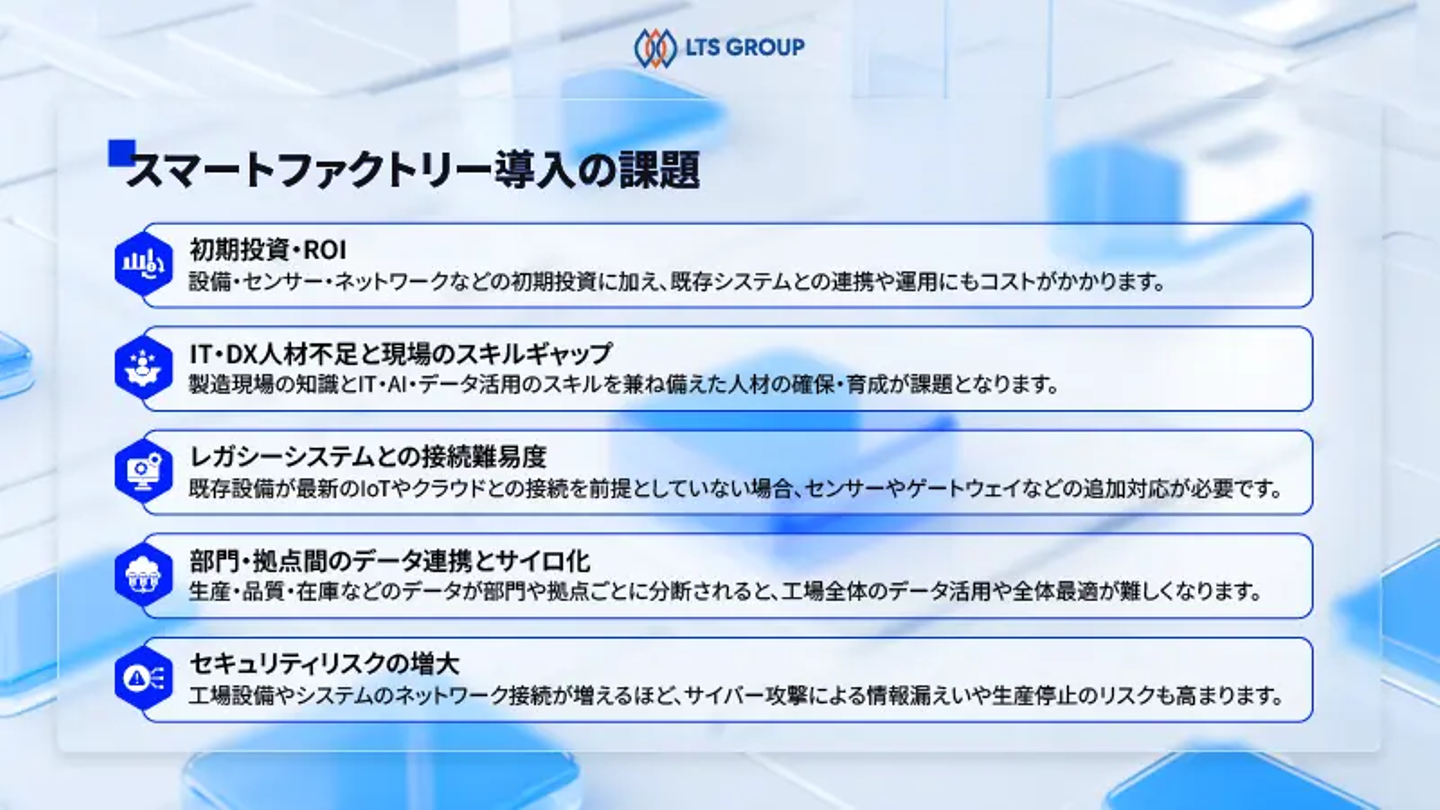
初期投資コストの算出と回収の難しさ
スマートファクトリー化では、設備やセンサー、ネットワーク、ソフトウェアなどへの初期投資に加え、既存システムとの連携や運用にもコストがかかります。特に中小企業では、投資効果を事前に明確化することが難しく、導入判断のハードルとなります。
実際、2025年版ものづくり白書では、製造工程におけるデジタル技術を活用した業務改善の実施率が、従業員301人以上の企業では67.9%であるのに対し、50人以下では31.5%にとどまっています。企業規模によるデジタル活用の格差が見られることからも、限られた投資余力の中で導入効果を見極めることの重要性が分かります。
IT・DX人材不足と現場のスキルギャップ
スマートファクトリーでは、製造現場の知識とIT・データ・AIの知識を組み合わせる人材が必要です。しかし、こうした人材を社内だけで確保することは容易ではありません。
2026年版ものづくり白書でも、AI・デジタル技術の活用における課題として、デジタル技術に関する知識・ノウハウの不足や、導入・戦略策定に必要な人材の不足が高い割合で挙げられています。
さらに、製造業の就業者数は2002年の1,202万人から2019年には1,063万人へと、約20年間で約139万人減少しました。直近でも2025年は1,033万人となっており、人材不足と技能継承への対応は引き続き重要な課題です。
レガシー設備・システムとの接続難易度
製造現場には、長年使用されてきた設備や制御システムが多く存在します。これらが最新のIoT機器やクラウド、上位システムとの接続を前提としていない場合、データを取得するためのセンサーやゲートウェイなどを追加する必要があります。
経済産業省も、既存設備を少しずつ更新することで、設備同士の連結が複雑になり、結果として「部分最適」に陥りやすいことを指摘しています。
そのため、すべての設備を一度に刷新するのではなく、既存設備を活かしながら必要なデータを取得し、段階的にデジタル化するアプローチが重要になります。
部門・拠点間のデータ連携とサイロ化
工場内の個別工程をデジタル化しても、生産、品質、在庫、物流などのデータが部門や拠点ごとに分断されていれば、全体最適にはつながりません。
アビームコンサルティングの2024年調査では、スマートファクトリーに取り組む企業は32.9%にとどまり、目指す姿として「完全自動化」を挙げた企業は45.7%でした。一方、各目標に対して4割以上の企業が取り組みがうまく進んでいないと回答しています。背景には、人材や予算だけでなく、既存業務の延長線上で個別最適化を進めてしまうことなどが挙げられています。
セキュリティリスクの増大
IoT、クラウド、AIなどの導入によって、工場内の設備やシステムがネットワークにつながるほど、サイバー攻撃の対象となる範囲も広がります。特に、従来は外部ネットワークとの接続を前提としていなかったOT機器や制御システムをIT環境と連携する際には、情報漏えいだけでなく、生産停止や設備への影響まで考慮する必要があります。
IPAは、スマート工場化によって工場ネットワークをインターネットや情報システム等に接続する機会が増えるため、既存の工場設備を含めた工場システム全体でセキュリティ対策を検討する必要があるとしています。
スマートファクトリー成功のポイント
スマートファクトリーの事例からは、最新技術を導入することだけではなく、導入目的の明確化から人材、データ、セキュリティまでを含めた総合的な取り組みが成功の鍵であることが分かります。ここでは、さまざまなスマートファクトリー事例から共通して見られる成功のポイントを整理します。
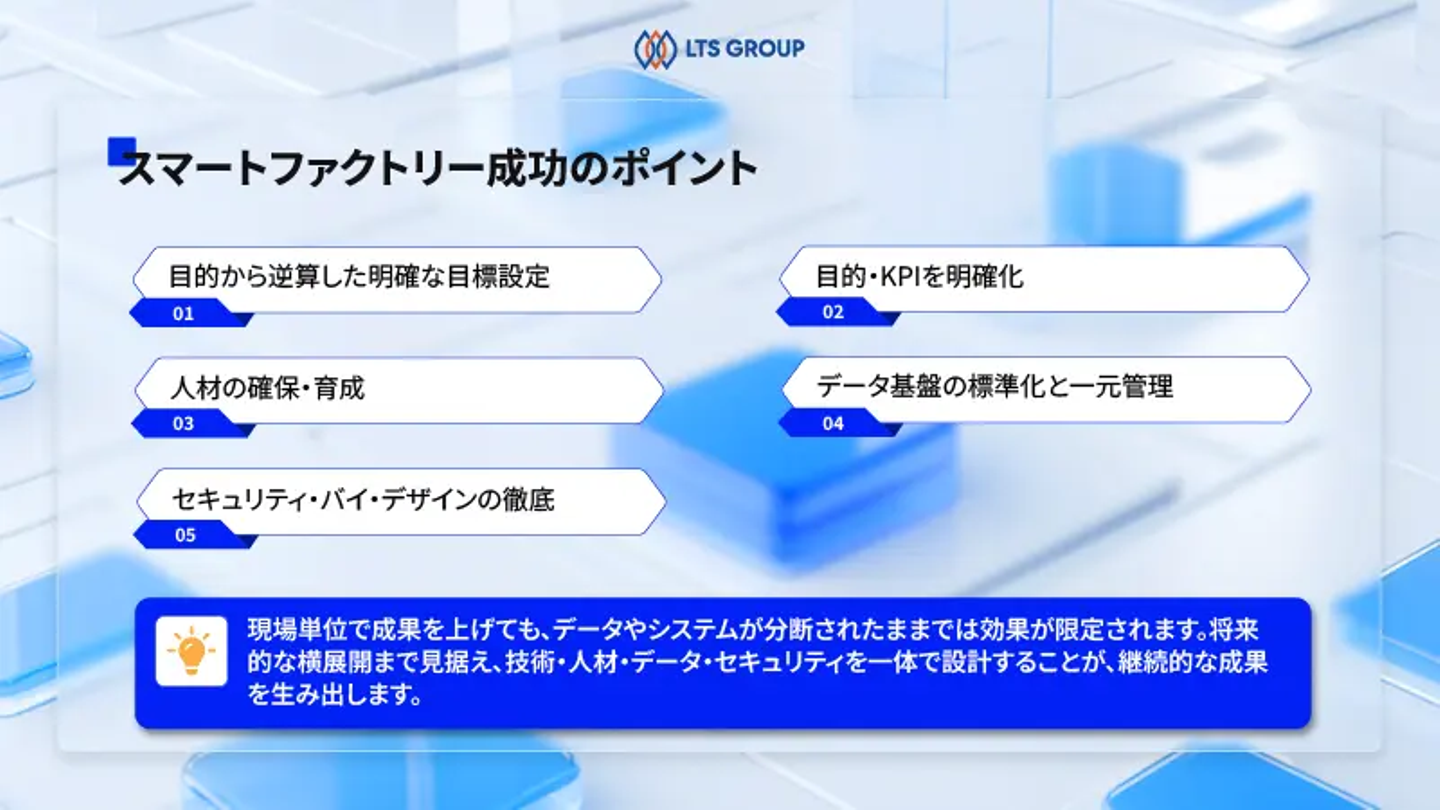
目的から逆算した明確な目標設定
スマートファクトリー化では、AIやIoTなどの技術導入そのものを目的にせず、「何を改善したいのか」から逆算して導入目的とKPIを明確にすることが重要です。例えば、「設備の稼働率向上」「不良率の削減」「生産リードタイムの短縮」など、現場の具体的な課題を起点に目標を設定することで、必要な技術やデータを絞り込み、投資効果も検証しやすくなります。
スモールスタートと段階的な導入
スマートファクトリー化を一度に全社・全工場へ展開すると、初期投資や現場への負担が大きくなり、導入効果も見えにくくなります。まずは1つのラインや工程など、対象範囲を絞ってPoCを実施し、効果を検証することが有効です。成功事例をもとに対象範囲を段階的に広げることで、投資リスクを抑えながら現場への定着と全社展開につなげられます。
人材の確保・育成
スマートファクトリーでは、システムを導入するだけでは十分な効果を得られません。現場の業務知識とIT・データ活用の知識をつなぐ人材が必要です。特に、現場担当者がデータを理解し、改善活動に活用できる体制を整えることが重要です。社内人材の育成に加え、外部のIT・DX人材や専門パートナーを活用することで、不足するスキルを補完できます。
データ基盤の標準化と一元管理
スマートファクトリーでは、設備、PLC、MES、ERP、WMSなど、さまざまなシステムからデータが発生します。しかし、データ形式や管理方法がバラバラでは、工場全体を横断した分析やAI活用が難しくなります。そのため、データ形式や収集方法を標準化し、必要なデータを一元的に管理できる基盤を整備することが重要です。これにより、リアルタイムな可視化から高度な分析、AIによる予測・最適化まで、データ活用の幅を広げられます。
セキュリティ・バイ・デザインの徹底
工場のネットワーク化が進むほど、OT(Operational Technology)環境とIT環境の接続によるサイバーセキュリティリスクも高まります。そのため、システムを導入した後にセキュリティ対策を追加するのではなく、企画・設計段階からセキュリティを組み込む「セキュリティ・バイ・デザイン」が重要です。アクセス権限の管理、ネットワークの分離、データの暗号化、監視・ログ管理などを含め、工場の安定稼働とデータ保護を両立できる環境を構築する必要があります。
スマートファクトリー事例に関するよくある質問
スマートファクトリーとは何ですか?
スマートファクトリーとは、IoT、AI、データ分析などのデジタル技術を活用して工場内の設備、人、情報をつなげることで、生産性向上や品質改善、省人化などを実現する次世代の製造現場を指します。単なる自動化ではなく、収集したデータをもとに「見える化、分析、制御・最適化」へと段階的に進化していく点が特徴です。
スマートファクトリーの成功事例にはどのようなものがありますか?
日本国内では、業界を問わず数多くのスマートファクトリー成功事例が生まれています。自動車部品メーカーの旭鉄工は、既存設備に安価なセンサーを後付けするだけで稼働状況を可視化し、中小企業でも取り組みやすいIoT活用のモデルケースとして知られています。食品業界では、日清食品が約700台のカメラによる集中監視体制で不良率を100万分の1以下に抑え、キユーピーはAIに「良品」を学習させる独自の検査手法で原料検査の精度を高めています。
電子部品・半導体分野では、キオクシアが1日30億件ものデータをディープラーニングで解析する世界最大級のスマート工場を運営し、三菱電機はデジタルツインで新しい生産ラインを仮想空間上で事前検証する仕組みを確立しています。金型メーカーのIBUKIのように、AIでベテラン職人のノウハウを可視化し、見積もり業務を半日から30分に短縮した中小企業の事例もあります。
これらの事例に共通するのは、いきなり工場全体を変えるのではなく、自社の課題に合った領域からスモールスタートし、データを積み重ねながら段階的に高度化させている点です。各事例の詳細は、本記事内の業界別セクションでも紹介しています。
スマートファクトリーとDXの違いは何ですか?
DX(デジタルトランスフォーメーション)は、デジタル技術を活用して事業モデルや組織のあり方そのものを変革する、より広い経営概念です。一方スマートファクトリーは、そのDXを製造現場・工場という領域で具体化したものと位置づけられます。つまり、スマートファクトリー化は製造業におけるDXを実現するための重要な手段の一つといえます。
中小企業でもスマートファクトリー化はできますか?
スマートファクトリーというと大企業の大規模投資をイメージしがちですが、実際には中小企業でも成果を上げている事例が数多くあります。旭鉄工は既存設備に安価なセンサーを後付けするだけで稼働状況を可視化し、大幅なコスト削減を実現しました。金型メーカーのIBUKIも、AIで熟練者のノウハウを可視化することで見積もり時間を大幅に短縮しています。重要なのは投資規模ではなく、自社の課題に合った範囲から着手することです。
スマートファクトリー化にはどのくらいの期間・費用がかかりますか?
工場全体を一気にスマート化しようとすると、期間もコストも大きく膨らみ、失敗のリスクも高まります。多くの成功事例に共通するのは、特定の設備やライン単位でのスモールスタートから始め、効果を検証しながら段階的に対象範囲を広げていくアプローチです。まずは自社が現状どのレベル(データの可視化段階)にあるかを把握し、身の丈に合った規模のPoC(実証実験)から始めることが、期間・費用を抑えながら着実に成果を出す近道です。
デジタル化が進んでいない業界は?
業界というよりも「企業規模」による差が大きいのが実情です。2026年版ものづくり白書によれば、デジタル技術による業務改善に「取り組んでいない」企業は全体で22%にのぼりますが、従業員50人以下の企業に限るとその割合はさらに高く、実施率はわずか31.5%にとどまります。人員や予算に余裕のある大企業ほどAI・IoT活用が先行し、中小の製造現場では「取り組みたくても手が回らない」という状況が続いているのが実態です。本記事で紹介した旭鉄工やIBUKIのように、安価なセンサーやAIツールから着手して成果を上げている中小企業の事例は、こうした遅れを取り戻すための現実的な選択肢として参考になります。
結論
スマートファクトリー事例を見ていくと、AIやIoTなどの最新技術を導入すること自体が成功を決めるのではなく、明確な目的設定、段階的な導入、人材の確保・育成、データ基盤の整備、セキュリティ対策を一体的に進めることが重要であることが分かります。
特に、最初から工場全体をデジタル化するのではなく、解決したい課題を明確にしたうえで対象工程を絞り、スモールスタートで効果を検証することが、投資リスクを抑えながら継続的な改善につなげるポイントです。また、個別の設備やシステムをデジタル化するだけでなく、工場内に蓄積されたデータを標準化・一元管理し、AIや分析に活用できる環境を整えることも欠かせません。
LTS Groupは、ERP、MES、WMS、SCADA、PLC、IoTセンサーなどの既存システム・設備との連携から、データ統合、AI活用、スマートファクトリー基盤の構築まで、製造現場のDXを包括的に支援しています。自社の課題に合わせたスマートファクトリー化をご検討の方は、ぜひLTS Groupのサービスをご覧ください。
- Website: https://ltsgroup.tech/jp/
- Tel: (+84) 24-6660-7474
- Mail: contact@ltsgroup.tech
- Fanpage: https://www.linkedin.com/company/lts-japan/